礦山給料機長期處于重載、粉塵、連續(xù)運轉(zhuǎn)的工況下,激振器一旦出現(xiàn)發(fā)熱、振動超標或軸頸磨損,往往會連帶影響整條破碎篩分線的產(chǎn)量。不少現(xiàn)場人員的反應(yīng)是整機換新,但總成更換的成本與停機等待時間都不低。理清故障成因、判斷哪些可以現(xiàn)場處理、哪些必須返廠修復,再匹配合適的工藝,才是兼顧工期與費用的處理思路。
激振器由軸、軸承、偏心塊、密封、箱體(或齒輪副)組成,這幾個故障現(xiàn)象之間存在明顯的傳導關(guān)系。軸頸磨損會引起配合松動,配合松動又會加劇振動,振動加劇后軸承溫升隨之升高,終形成惡性循環(huán)。因此維修時不能只盯著單一現(xiàn)象處理。
軸承部位溫升偏高,常見原因包括潤滑脂牌號與原設(shè)計不符、加注量過多或過少、潤滑脂老化結(jié)塊失去流動性、軸承游隙偏小、滾道出現(xiàn)剝落或點蝕、密封失效后粉塵進入形成研磨性磨損。此外,偏心塊兩側(cè)配重角度不一致,也會讓軸承承受額外的交變負荷,表現(xiàn)為局部溫度明顯高于其他部位。
振動超標需要區(qū)分來源。軸承損壞、齒輪副磨損、偏心塊相位錯位、軸彎曲屬于激振器本體原因;地腳螺栓松動、減振彈簧老化或斷裂、聯(lián)軸器對中偏差、基礎(chǔ)剛度不足則屬于安裝與基礎(chǔ)原因。若不加區(qū)分直接拆修本體,問題很可能在復裝后再次出現(xiàn)。
軸頸與軸承內(nèi)圈之間長期存在微小相對轉(zhuǎn)動,會形成微動磨損;密封失效后粉塵進入,進一步在軸頸表面磨出溝槽,造成橢圓度、錐度和尺寸超差。軸磨損往往伴隨異響和溫升,如果拖延處理,還會連帶損傷軸承座孔,把原本單項的修復變成箱體整體修復。
并非所有故障都需要返廠。停機前可以先根據(jù)現(xiàn)象做一個初步分級,再決定處理方式:
判斷過程中,用振動檢測儀記錄振動速度有效值和加速度包絡(luò)值,配合紅外測溫,比單純依靠手感判斷更可靠,也能為后續(xù)維修提供對比依據(jù)。
拆解前記錄偏心塊的相對角度、齒輪嚙合印記、軸承型號與游隙等級,便于按原狀態(tài)復裝。拆解后對軸進行尺寸測量和表面探傷,確認是否存在裂紋;齒式激振器還需檢查齒輪磨損量、齒面點蝕與嚙合側(cè)隙,判斷是修復還是成對更換。
軸頸修復沒有通用方案,要根據(jù)磨損量、精度要求和工期綜合選擇:
軸承按原設(shè)計游隙等級選型,密封件成套更換,避免舊密封再次把粉塵帶入。偏心塊按拆解記錄的角度復位,整機進行動平衡校正,控制殘余不平衡量,這是解決復裝后振動反彈的關(guān)鍵一步。裝配時同步控制軸承與軸頸的配合公差、端蓋間隙和軸向竄動量。
維修質(zhì)量終要通過運行數(shù)據(jù)來檢驗,建議按以下環(huán)節(jié)逐項確認:
需要提醒的是,激振器的振動是工作所需,驗收時關(guān)注的是振動是否穩(wěn)定、是否超出該機型的設(shè)計區(qū)間,而不是簡單追求數(shù)值越小越好。
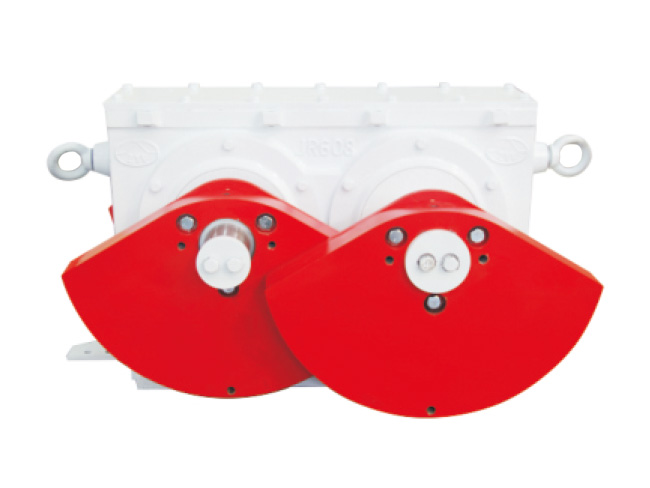
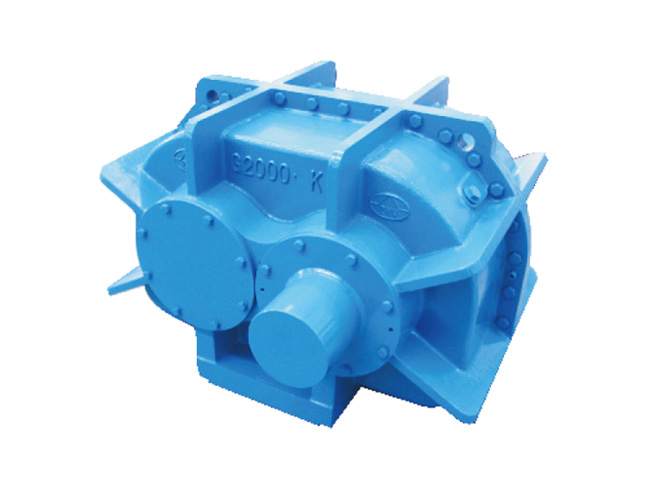
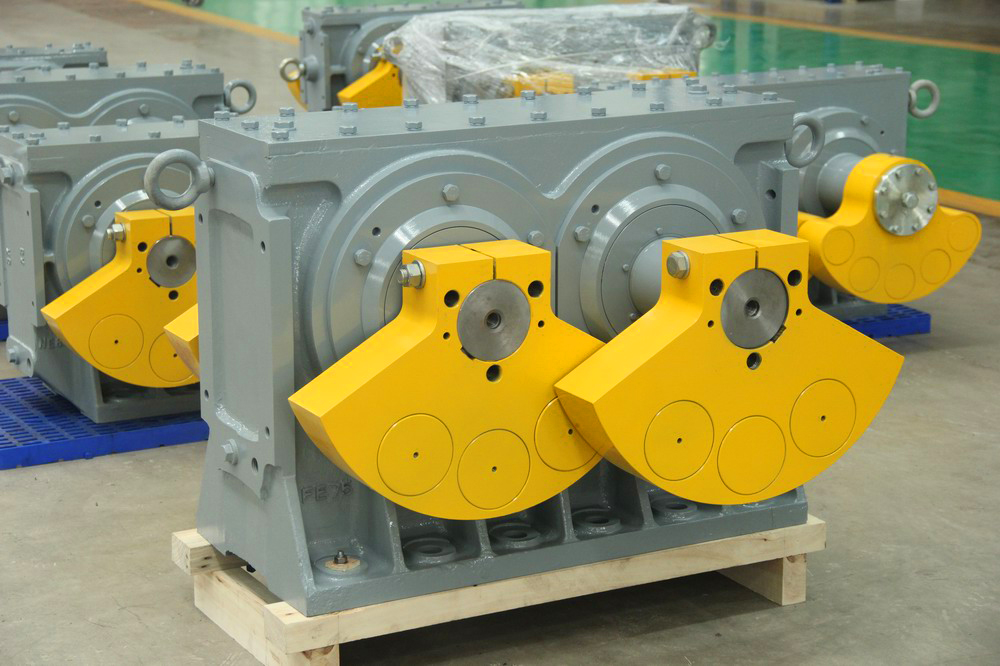
激振器維修涉及拆解、軸類修復、動平衡校正、裝配間隙控制等多個環(huán)節(jié),對設(shè)備與經(jīng)驗都有要求。海思德重工長期承接礦山給料機、振動篩類激振器的維修業(yè)務(wù),具備軸頸檢測與修復、軸承與密封成套更換、整機動平衡校正等工序能力,可根據(jù)軸的實際磨損狀態(tài)給出修復或更換建議,并配合用戶的生產(chǎn)計劃安排工期,幫助現(xiàn)場減少非計劃停機帶來的損失。對于多臺設(shè)備同時運行的企業(yè),還可建立維修記錄檔案,便于后續(xù)按運行小時數(shù)安排預(yù)防性維護。
不同機型的設(shè)計溫升區(qū)間不同,建議以設(shè)備說明書給出的數(shù)值為準。若溫度持續(xù)上升且無法穩(wěn)定,或某一軸承位溫度明顯高于其他部位,就應(yīng)停機排查潤滑與軸承狀態(tài)。
不建議。軸頸超差后,新軸承內(nèi)圈與軸頸之間仍會存在相對轉(zhuǎn)動,短時間內(nèi)會再次出現(xiàn)松動、發(fā)熱和振動,反而增加重復停機成本。
常見原因包括偏心塊相位未按原角度復位、動平衡未校正、軸承游隙選型不當、聯(lián)軸器對中偏差以及地腳螺栓未按要求復緊,可按這個順序逐項排查。
激振器的發(fā)熱、振動大與軸磨損,本質(zhì)上是一條逐步惡化的故障鏈。及時檢測、準確判斷處理邊界、選擇合適的修復工藝,并在復裝和驗收環(huán)節(jié)把好數(shù)據(jù)關(guān),才能讓給料機穩(wěn)定回到生產(chǎn)節(jié)奏中,而不是反復停機返修。
咨詢熱線:0379-65231086
地址:河南省洛陽市洛新產(chǎn)業(yè)集聚區(qū)京津路
手機:18537996660
傳真:0379-65231520
郵箱:wangyalong@haisidezg.com
關(guān)注我們
 豫公網(wǎng)安備 41032302000188號
技術(shù)支持:尚賢科技
網(wǎng)站XML
 18537996660
 網(wǎng)站首頁
 電話咨詢
 返回頂部